


BAER UNiTap Set HSSE-TiAlN: Maschiatura di fori passanti per punte da trapano: M 3 - 12

133,70 €
Prezzi incl. IVA più costi di spedizione più costi di spedizione
Spedizione gratuita da 39 € (in Germania)
Disponibile


BAER UNiTap Set HSSE-TiAlN: Maschiatura di fori passanti per punte da trapano: M 3 - 12
Questo set di rubinetti è un set versatile e di alta qualità per tutte le esigenze di filettatura. I maschi metrici da M3 a M12 consentono il taglio universale di filettature interne in quasi tutti i materiali e scopi d'impiego.
Il set comprende una punta per carotaggio in lega di cobalto HSSE-CO5 e maschi da macchina con rivestimento TiAlN per fori passanti in lega di cobalto HSSE (acciaio ad alta velocità), che garantisce una lunga durata e un'elevata precisione in vari materiali. I maschi per macchine sono utilizzati per la macchina scopi d'impiego e sono uno strumento frequentemente utilizzato nella produzione industriale con requisiti variabili.
Il set di rubinetti a vite viene fornito in una robusta scatola di plastica. Gli scomparti per i rubinetti garantiscono una presa sicura e una protezione per il trasporto e allo stesso tempo tutti gli utensili sono chiaramente a portata di mano.
Gli utensili stessi sono di altissima qualità. Sono lavorati in modo ottimale e garantiscono una lunga durata e un'elevata precisione nel taglio dei filetti. In sintesi, questo set di rubinetti offre un'ottima soluzione per tutti coloro che desiderano tagliare le filettature. La combinazione di strumenti di alta qualità e di una robusta scatola di plastica lo rende una scelta ottimale sia per i professionisti che per gli amanti del fai da te. Investi nella qualità e prova i vantaggi di un set di rubinetti professionali. Un set di rubinetti che tutti devono avere nel proprio laboratorio.
Dimensioni
| Diametro |
3 - 12 |
|---|---|
| Dimensione |
M 3 - 12 |
Caratteristiche
| Direzione |
A destra |
|---|---|
| Filettatura standard |
M: filettatura metrica standard ISO secondo DIN 13 |
| Gruppo di prodotti |
Caratteristiche tecniche |
| Materiale |
HSSE TiAlN |
| Resistenza alla trazione a temperatura ambiente |
fino a 1200 N/mm² | 38 HRC |
| Tipo di prodotto |
Set di taglio per filettatura |
| Tolleranza |
ISO2/6H |
Informazioni tecniche - Maschi a vite

Foro passante fino a 4 x D

Forma B con taglio della superficie

4-5 marce

vedi illustrazione

Raffreddamento e lubrificazione esterni

HSSE TiAlN

fino a 1200 N/mm² | 38 HRC

ISO2/6H
Impostazione contenuti
| BAER UNiTap maschi per macchina HSSE per fori passanti | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| Punte per carotaggio BAER HSSE | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
Applicazioni
- Acciai e leghe d'acciaio fino a 1200 N/mm²
- Acciai inossidabili fino a 1000 N/mm²; acciai inossidabili; acciai VA, INOX, V2A, V4A
- Ghisa a grafite lamellare (GG) e con grafite sferoidale (GGG) fino a 1000 N/mm²; ghisa grigia, ghisa nodulare
- Titanio puro e leghe di titanio fino a 900 N/mm²
- Nichel puro e leghe di nichel fino a 900 N/mm²
- Tutte le leghe di alluminio fuse e battute
- Rame, leghe di rame e ottone (tutte le lunghezze di truciolo)
Applicazione - Campioni di materiali per i maschi
| Ferro magnetico morbido, acciai da costruzione, acciai a taglio libero, acciai da cementazione | Velocità di taglio vc in m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| Acciaio al carbonio, acciaio per molle, acciaio legato, acciaio temprato e rinvenuto | Velocità di taglio vc in m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| Acciai inossidabili (ferritici, austenitici, martensitici) | Velocità di taglio vc in m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| Ghisa grigia | Velocità di taglio vc in m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| Ghisa sferoidale, ghisa malleabile | Velocità di taglio vc in m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| Titanio puro e leghe di titanio | Velocità di taglio vc in m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| Nichel puro e leghe di nichel | Velocità di taglio vc in m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| Rame puro e leghe di rame, ottone, bronzo (tutte le lunghezze di truciolo) | Velocità di taglio vc in m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| Alluminio puro, leghe di alluminio fuso e battuto (tutte le lunghezze di truciolo) | Velocità di taglio vc in m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Velocità di taglio vc [m/min] = (Diametro esterno * π * velocità) / 1000
Velocità di rotazione n [1/min] = (Velocità di taglio in m/min * 1000) / (Diametro esterno * π)
Programmazione della velocità di avanzamento [mm/min] = velocità * passo
Si prega di notare che le velocità di taglio sopra indicate sono indicative e devono essere regolate in base alla lubrificazione e all'azionamento.
Ulteriori informazioni
- M - Filettatura metrica ISO DIN 13
- Informazioni sulla spillatura
- Denominazioni, geometrie e definizioni sui rubinetti
- Tolleranze della filettatura interna
- Filettatura interna e foro centrale dimensioni
- Forme di smusso per rubinetti
- Trattamenti superficiali sugli utensili di maschiatura
- Velocità di taglio, lubrificazione e raffreddamento per i rubinetti
Istruzioni di sicurezza
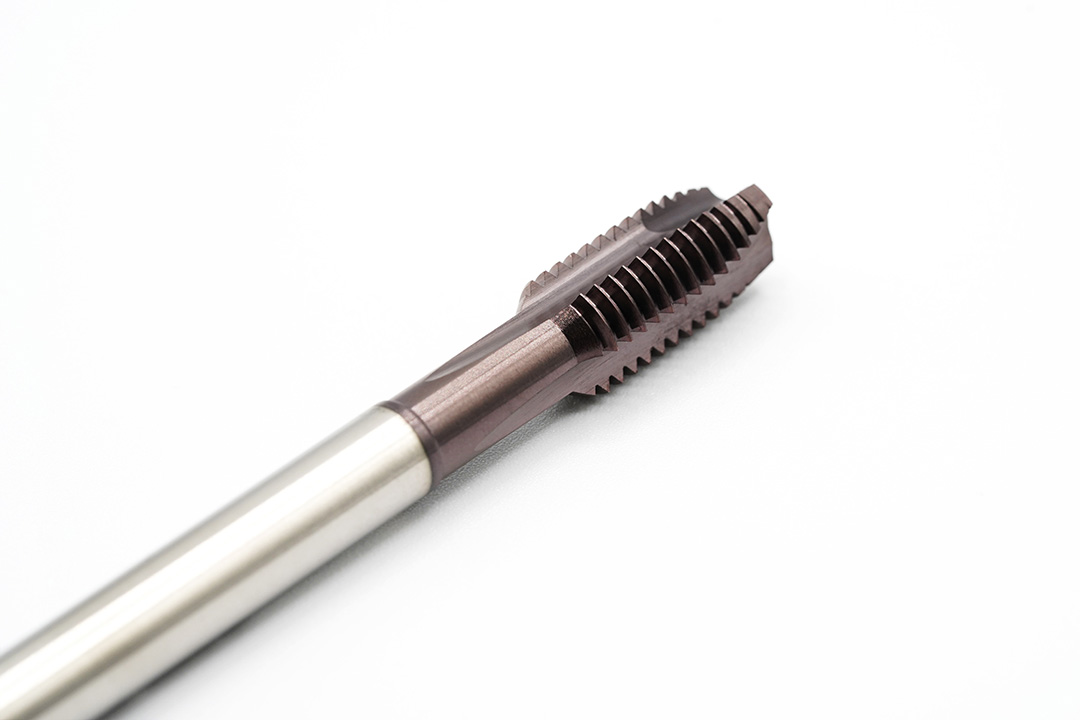
UNiTap - Rubinetto universale di alta gamma
Una vera e propria rivoluzione nella filettatura
La precisione dei maschi BAER UNiTap e la filettatura rettificata in rilievo garantiscono una riduzione dell'attrito e della temperatura durante la filettatura. Per evitare che il profilo del filetto sfreghi completamente contro il pezzo, il filetto viene già tagliato sull'intero profilo del filetto con l'angolo di spoglia. Ciò significa che il maschiatore deve applicare una forza minore e che si può evitare l'inceppamento dei trucioli. La speciale geometria del tagliente garantisce una riduzione delle forze di taglio e un flusso di trucioli ideale, in modo che il maschietto possa essere utilizzato per quasi tutti i materiali e scopi d'impiego.
Il risultato: la durata dell'utensile aumenta e il maschietto deve essere sostituito meno frequentemente.
I nostri maschi per macchine UniTap sono maschi potenti e affidabili per una lavorazione efficiente in un unico passaggio con la macchina. Soprattutto nelle officine e nella produzione industriale con esigenze mutevoli, si utilizzano i maschi a vite UNiTap. Poiché è necessario un solo utensile per tutti i scopi d'impiego e questi non devono essere cambiati mentre i dimensioni rimangono gli stessi, si ottiene un enorme risparmio sui costi.
Possono essere utilizzati, tra l'altro, in macchine CNC, filettatrici, foratrici a batteria e bracci di maschiatura pneumatici. Poiché sono caratterizzati da un'elevata efficienza e da bassi costi di produzione, vengono spesso utilizzati nella produzione in serie. Il filetto viene tagliato dalla macchina in un'unica operazione. Per questo motivo, sebbene il rubinetto UNiTap possa essere paragonato ai rubinetti universali a taglio singolo, è progettato per essere utilizzato con la macchina.
I rubinetti a macchina possono essere utilizzati per i fori passanti perché l'entrata lunga, la forma diritta della scanalatura e la punta a spirale (entrata a spirale) assicurano che il truciolo venga trasportato in avanti fuori dal foro.
Ogni materiale presenta un comportamento individuale del truciolo. Per questo motivo, la fresa a vite deve avere il giusto angolo di spoglia e, per ottenere risultati ancora migliori, una superficie appositamente trattata. Questo è l'unico modo per ottenere un buon trasporto del truciolo e per produrre una filettatura fedele al calibro.
L'alta qualità dell'acciaio HSSE legato al cobalto che utilizziamo fa sì che i nostri utensili siano estremamente durevoli e robusti. Grazie a speciali processi di tempra e a ripetuti rinvenimenti, la struttura della durezza è molto omogenea, il che costituisce la base ideale per un vero maschietto BAER. Questo aumenta la tenacità e la stabilità del maschietto, permettendogli di rimanere in uso più a lungo.
Il rivestimento in TiAlN è più resistente all'attrito e al calore e offre quindi vantaggi in termini di prestazioni a temperature elevate, poche opzioni di raffreddamento (come nel caso di piccoli dimensioni e fori profondi) e velocità di taglio più elevate (oltre 60 m/min). Il TiAlN presenta anche dei vantaggi nella lavorazione di materiali poco lavorabili e usurabili e, in misura limitata, può essere utilizzato anche a secco. È possibile riverniciare gli utensili in TiAlN fino a 5 volte senza rimuovere il vecchio rivestimento.
Vantaggi del rubinetto UNiTap
- per quasi tutti i materiali
- per quasi tutte le applicazioni
- eccellenti risultati di taglio
- elevata durata dell'utensile
- geometria del tagliente unica
- ideale per tutte le officine e le produzioni con requisiti variabili
- enorme risparmio sui costi - un solo utensile per tutti scopi d'impiego
Maschi da macchina BAER UNiTap HSSE-TiAlN - forma B:
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
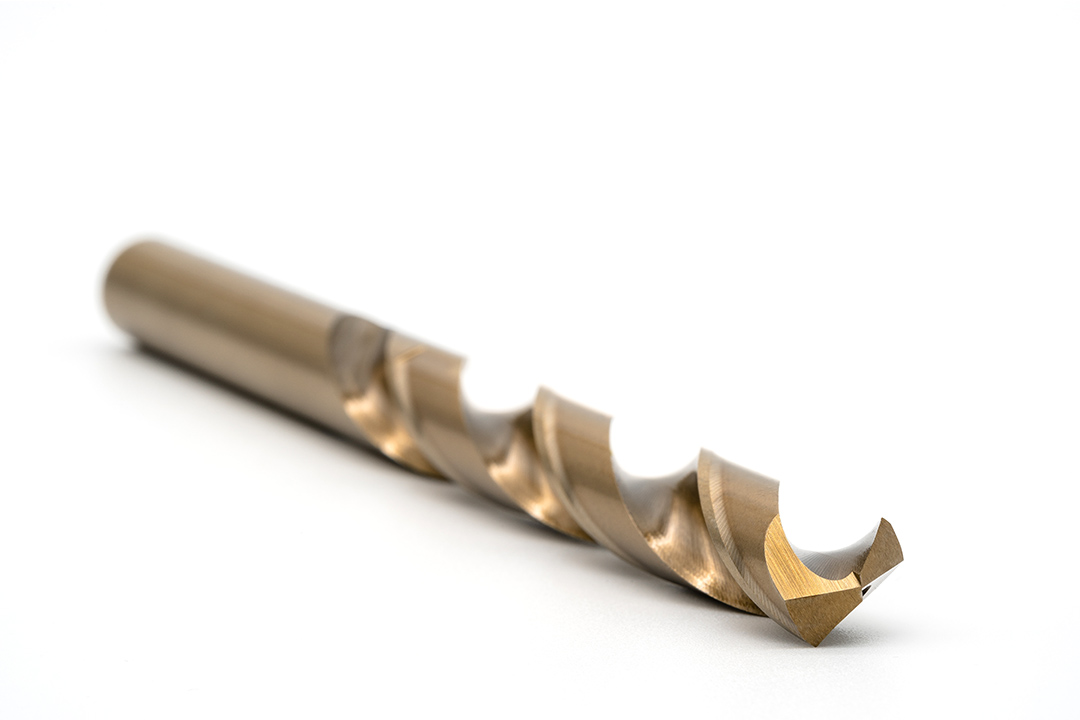
Punta elicoidale HSSE-CO per carotaggio
#Non puoi farne a meno
Quasi tutti gli amanti del fai-da-te hanno lavorato con loro: i classici strumenti di foratura per avvitatori a batteria, trapani, trapani a percussione o trapani a percussione. Decisivo per l'applicazione del trapano non è solo il materiale, ma anche la geometria del tagliente, l'angolo di spoglia e l'angolo di spirale, la cosiddetta torsione. Questi trapani sono particolarmente stabili e realizzati in acciaio HSSE/Cobalto ad alta lega con una spiccata resistenza al calore e una precisione di foratura estremamente elevata. Per forare ferro, acciai, materiali fusi, bronzi, trattabili termicamente e acciai da cementazione fino a 1200 N/mm², nonché leghe ad alta resistenza a base di CrNi e acciai resistenti alla ruggine, agli acidi e al calore, come V2A, V4A, INOX. I fori di carotaggio sono essenziali per tagliare successivamente una filettatura interna.
HSSE-CO punta per carotaggio DIN 338 per M 3 - M 12:
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5)| Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Login