


BAER UNiTap kit HSSE : taraud pour trou borgne | foret pour avant-trou : M 3 - 12

En stock
- Commandez avant lun. 23 nov., 14:00
- Expédition lun. 23 nov.
- Livraison estimée mar. 24 nov. – mer. 25 nov.
- Livraison express en Allemagne : commandez avant lun. 23 nov., 13:00, livraison mar. 24 nov.
BAER UNiTap kit HSSE : taraud pour trou borgne | foret pour avant-trou : M 3 - 12
Ce jeu de tarauds est un jeu polyvalent de haute qualité pour tous les besoins de filetage. Les tarauds métriques de M3 à M12 permettent le taraudage universel de filetages intérieurs dans presque tous les matériaux et pour pratiquement toutes les applications.
Le jeu comprend un foret pour avant-trou en alliage de cobalt HSSE-CO5 et des tarauds machine revêtus TiAlN pour trous borgnes, en acier HSSE allié au cobalt (High Speed Steel, acier rapide), qui garantit une longue durée de vie et une grande précision dans les matériaux les plus variés. Les tarauds machine sont destinés à une utilisation sur machine et constituent un outil très répandu dans la production industrielle, où les exigences varient.
Le jeu de tarauds est livré dans un coffret en plastique robuste. Les compartiments dédiés aux tarauds assurent un maintien sûr et une protection pendant le transport, tout en gardant tous les outils clairement à portée de main.
Les outils eux-mêmes sont de très haute qualité. Ils sont parfaitement usinés et garantissent une longue durée de vie ainsi qu'une grande précision lors du filetage. En résumé, ce jeu de tarauds offre une excellente solution à quiconque souhaite réaliser des filets. L'association d'outils de haute qualité et d'un coffret en plastique robuste en fait un choix optimal aussi bien pour les professionnels que pour les bricoleurs. Investissez dans la qualité et profitez des avantages d'un jeu de tarauds professionnel. Un jeu de tarauds indispensable dans tout atelier.
Dimensions
| Diamètre |
3 - 12 |
|---|---|
| Dimension |
M 3 - 12 |
Caractéristiques
| Direction |
A droite |
|---|---|
| Groupe de produits |
Jeux d'outils de filetage |
| Matériel |
HSSE TiAlN |
| Norme de filetage |
M : Métrique ISO- Filetage standard selon DIN 13 |
| Résistance à la traction à température ambiante |
jusqu'à 1200 N/mm² | 38 HRC |
| Tolérance |
ISO2/6H |
| Type de produit |
Jeux d'outils de filetage |
Informations techniques - Tarauds

Trou borgne jusqu'à 3 x D

Forme C 40° RSP

2-3 Passages

voir illustration

Refroidissement extérieur et - Graissage

HSSE TiAlN

jusqu'à 1200 N/mm² | 38 HRC

ISO2/6H
Contenu du kit
| Tarauds machine UNiTap HSSE pour trou borgne BAER | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| Forets à avant-trou HSSE BAER | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
Applications
- Aciers et alliages d'acier jusqu'à 1200 N/mm²
- Aciers inoxydables jusqu'à 1000 N/mm²; Aciers inoxydables; Aciers inoxydables; aciers VA, INOX, V2A, V4A
- Fonte à graphite lamellaire (GG) et à graphite sphéroïdal (GGG) jusqu'à 1000 N/mm²; Fonte grise, fonte à graphite sphéroïdal
- Titane pur et Alliages à base de titane jusqu'à 900 N/mm²
- Nickel pur et alliages de nickel jusqu'à 900 N/mm²
- Tous les alliages d'aluminium coulés et corroyés
- Cuivre, alliages de cuivre et laiton (toutes les longueurs de copeaux)
Application – Exemples de matériaux pour tarauds
| Fer doux magnétique, aciers de construction, aciers de décolletage, aciers de cémentation | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| Acier au carbone, acier à ressort, acier allié, acier trempé | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| Aciers inoxydables (ferritique, austénitique, martensitique) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| Fonte grise | Vitesse de coupe vc en m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| Fonte à graphite sphéroïdal, fonte malléable | Vitesse de coupe vc en m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| Titane pur et alliages de titane | Vitesse de coupe vc en m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| Nickel pur et alliages de nickel | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| Cuivre pur et alliages de cuivre, laiton, bronze (toutes les longueurs de copeaux) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| Aluminium pur, alliages d'aluminium coulés et corroyés (toutes les longueurs de copeaux) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Vitesse de coupe vc [m/min]=(diamètre extérieur * π * vitesse de rotation) / 1000
Nombre de tours n [1/min]=(vitesse de coupe en m/min * 1000) / (diamètre extérieur * π)
Programmation de l'avance [mm/min]=Nombre de tours * Inclinaison
Veuillez noter que les vitesses de coupe ci-dessus sont des valeurs indicatives et doivent être adaptées en fonction du graissage et de l'actionnement.
Informations complémentaires
- M - Filetage métrique ISO DIN 13
- Informations utiles sur taraudage
- Noms, géométries et définitions au taraud
- Tolérances du filetage intérieur
- Filetage intérieur et dimensions du le trou de dessablage
- Formes d'entrée des tarauds
- Traitements de surface
- Vitesses de coupe et lubrification/refroidissement
Consignes de sécurité
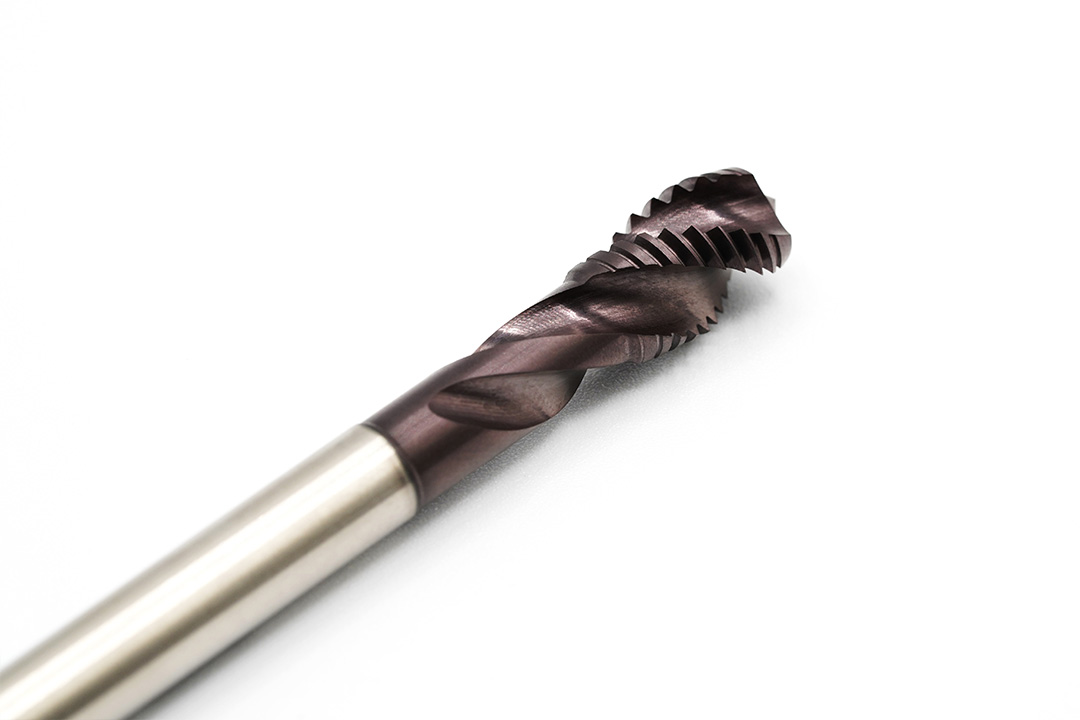
UNiTap - Taraud universel haut de gamme
Une véritable révolution dans le filetage
La précision des tarauds machine BAER UNiTap et le filetage détalonné réduisent le frottement et l'échauffement lors du filetage. Pour éviter que le profil de filetage ne frotte entièrement contre la pièce, le filet est déjà coupé sur tout le profil de filetage grâce au détalonné d'entrée. Le taraud doit ainsi exercer moins de force et les blocages des copeaux sont évités. La géométrie d'arête de coupe spéciale réduit les efforts de coupe et assure un écoulement idéal des copeaux, de sorte que le taraud peut être utilisé pour presque tous les matériaux et applications.
Résultat : la durée de vie de l'outil est augmentée et le taraud doit être remplacé moins souvent.
Nos tarauds machine UniTap sont des outils puissants et fiables pour un usinage efficace en une seule passe sur machine. Le taraud UNiTap est utilisé en particulier dans les ateliers et la production industrielle aux exigences variables. Comme un seul outil suffit pour toutes les applications et qu'il n'a pas besoin d'être changé tant que les dimensions de construction restent identiques, les économies de coûts sont considérables.
Ils peuvent être utilisés, entre autres, sur machines CNC, machines de découpe de filetage, visseuses sans fil et bras de taraudage pneumatiques. Grâce à leur grande efficacité et à leurs faibles coûts de production, ils sont souvent employés en série. Le filet est réalisé par machine en une seule opération. Ainsi, bien que le taraud UNiTap soit comparable en principe aux tarauds universels à passe unique, il est conçu pour une utilisation sur machine.
Le taraud machine convient aux trous borgnes, car l'entrée courte et la forme d'hélice des goujures assurent l'évacuation des copeaux vers l'arrière du trou.
Chaque matériau a un comportement individuel au niveau des copeaux. C'est pourquoi le taraud doit présenter l'angle de coupe adapté et, pour de meilleurs résultats encore, une surface spécialement traitée. C'est la seule façon d'obtenir un bon transport des copeaux et un filetage conforme au calibre.
La haute qualité de l'acier HSSE allié au cobalt que nous utilisons garantit des outils extrêmement durables et robustes. Grâce à des procédés de trempe spéciaux et à des revenus répétés, la structure de dureté est très homogène, ce qui constitue la base idéale d'un véritable taraud BAER. La ténacité et la stabilité du taraud sont ainsi accrues, ce qui permet de l'utiliser plus longtemps.
Le revêtement TiAlN résiste mieux au frottement et à la chaleur et offre donc des avantages de performance à haute température, avec peu de possibilités de refroidissement (par exemple pour les petites dimensions et les trous profonds) et à des vitesses de coupe élevées (plus de 60 m/min). Le TiAlN est également avantageux pour l'usinage de matériaux difficilement usinables et abrasifs, et peut aussi être utilisé à sec dans une certaine mesure. Les outils TiAlN peuvent être recouverts jusqu'à 5 fois sans retirer l'ancien revêtement.
Avantages du taraud UNiTap
- pour presque tous les matériaux
- pour presque toutes les applications
- excellents résultats de coupe
- durée de vie de l'outil élevée
- géométrie d'arête de coupe unique
- idéal pour tous les ateliers et productions aux exigences variables
- économies de coûts considérables - un seul outil pour toutes les applications
Tarauds machine BAER UNiTap HSSE-TiAlN - forme C35° RSP :
M 3 x 0.5 | M 4 x 0.7 | M 5 x 0.8 | M 6 x 1.0 | M 8 x 1.25 | M 10 x 1.5 | M 12 x 1.75
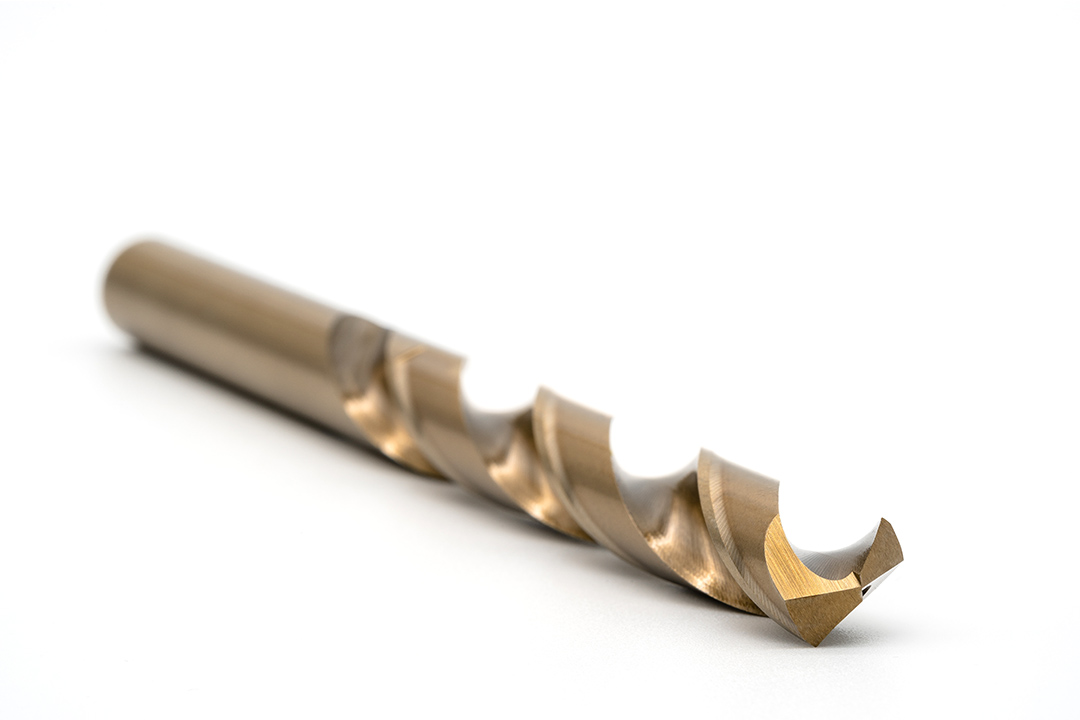
Foret hélicoïdal HSSE-CO pour avant-trou
#Indispensable
Presque tous les bricoleurs en ont déjà utilisé : les outils de perçage classiques pour visseuses sans fil, perceuses, perceuses à percussion ou perforateurs. Pour le choix du foret, le matériau n'est pas seul décisif : la géométrie de l'arête de coupe, l'angle de coupe et l'angle d'hélice, appelé aussi torsion, comptent également. Ces forets sont particulièrement stables et fabriqués en acier HSSE/cobalt fortement allié, offrant une résistance à la chaleur prononcée et une précision de concentricité extrêmement élevée. Pour le perçage du fer, des aciers, des matériaux de fonderie, des bronzes, des aciers de traitement thermique et des aciers de cémentation jusqu'à 1200 N/mm², ainsi que des alliages à base de CrNi à haute résistance et des aciers résistants à la rouille, aux acides et à la chaleur, tels que V2A, V4A, INOX. Les avant-trous sont indispensables pour réaliser ensuite un filetage intérieur.
Foret pour avant-trou HSSE-CO DIN 338 pour M 3 - M 12 :
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5)| Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Se connecter